

不锈钢带不是一个只看“厚度 × 宽度”就能说清的产品名称。市场上常说的钢带,既可能是母卷分条后的窄带卷,也可能是定尺直条;精密冷轧带则涉及更严格的轧制、热处理和板形控制。三者外观看起来相近,制造路径和使用边界却不相同。分清供货形态、边部状态和后续工序,才能判断材料是否适合连续冲压、制管、辊压成形或焊接装配。
一、不锈钢带通常有哪些供货形态
| 供货形态 | 怎样形成 | 常见使用方式 | 重点关注 |
|---|---|---|---|
| 分条卷 | 将冷轧或热轧母卷沿长度方向纵剪,再分别收卷 | 连续冲压、制管、辊压成形、自动送料 | 条宽、边部、镰刀弯、卷形、内径和单卷重量 |
| 定尺直条 | 将窄带矫平并按长度剪切,或从板材剪切成条 | 焊接、折弯、装配及逐根使用 | 长度、直线度、平整度、扭曲和端部状态 |
| 精密冷轧带 | 通过专门的精轧、热处理和精整控制厚度、硬度与板形 | 弹片、精密冲压、电子和仪器零件 | 材料状态、厚度波动、硬度、表面和板形 |
“不锈钢带、扁带、扁条、直条”在不同采购清单中的叫法并不完全一致。仅写名称容易产生误解,至少还要说明成卷还是定尺、成品截面尺寸和后续用途。轧制扁钢或带特殊圆角的型材也不等同于普通板带分条,需要结合截面图和制造方式判断。
二、普通分条带和精密带不是一回事
普通分条的核心任务,是把符合要求的母卷分成若干指定宽度的窄带,并控制切边、板形和收卷。分条可以改变宽度和卷重,却不会把普通母卷自动变成精密带。精密带通常还要对厚度波动、硬度、残余应力、表面和板形提出更严格的要求,有些产品还涉及专门的轧制与热处理路线。
如果零件用于弹性元件、精密冲压或对厚度一致性特别敏感的设备,不能只问“能否分到这个宽度”。还应先核对材料状态、硬度、厚度允许波动、冲压方向和使用寿命要求,再判断应采用普通分条材料还是专门的精密带材。
三、分条过程中哪些因素会影响成品
分条机利用圆盘刀组对母卷进行纵向剪切。排刀、刀具间隙、张力和收卷状态都会反映到成品边部与卷形上。一个母卷往往同时排出多条成品带,因此各条宽度、数量和边部损耗需要一起安排,不能只看单条尺寸。
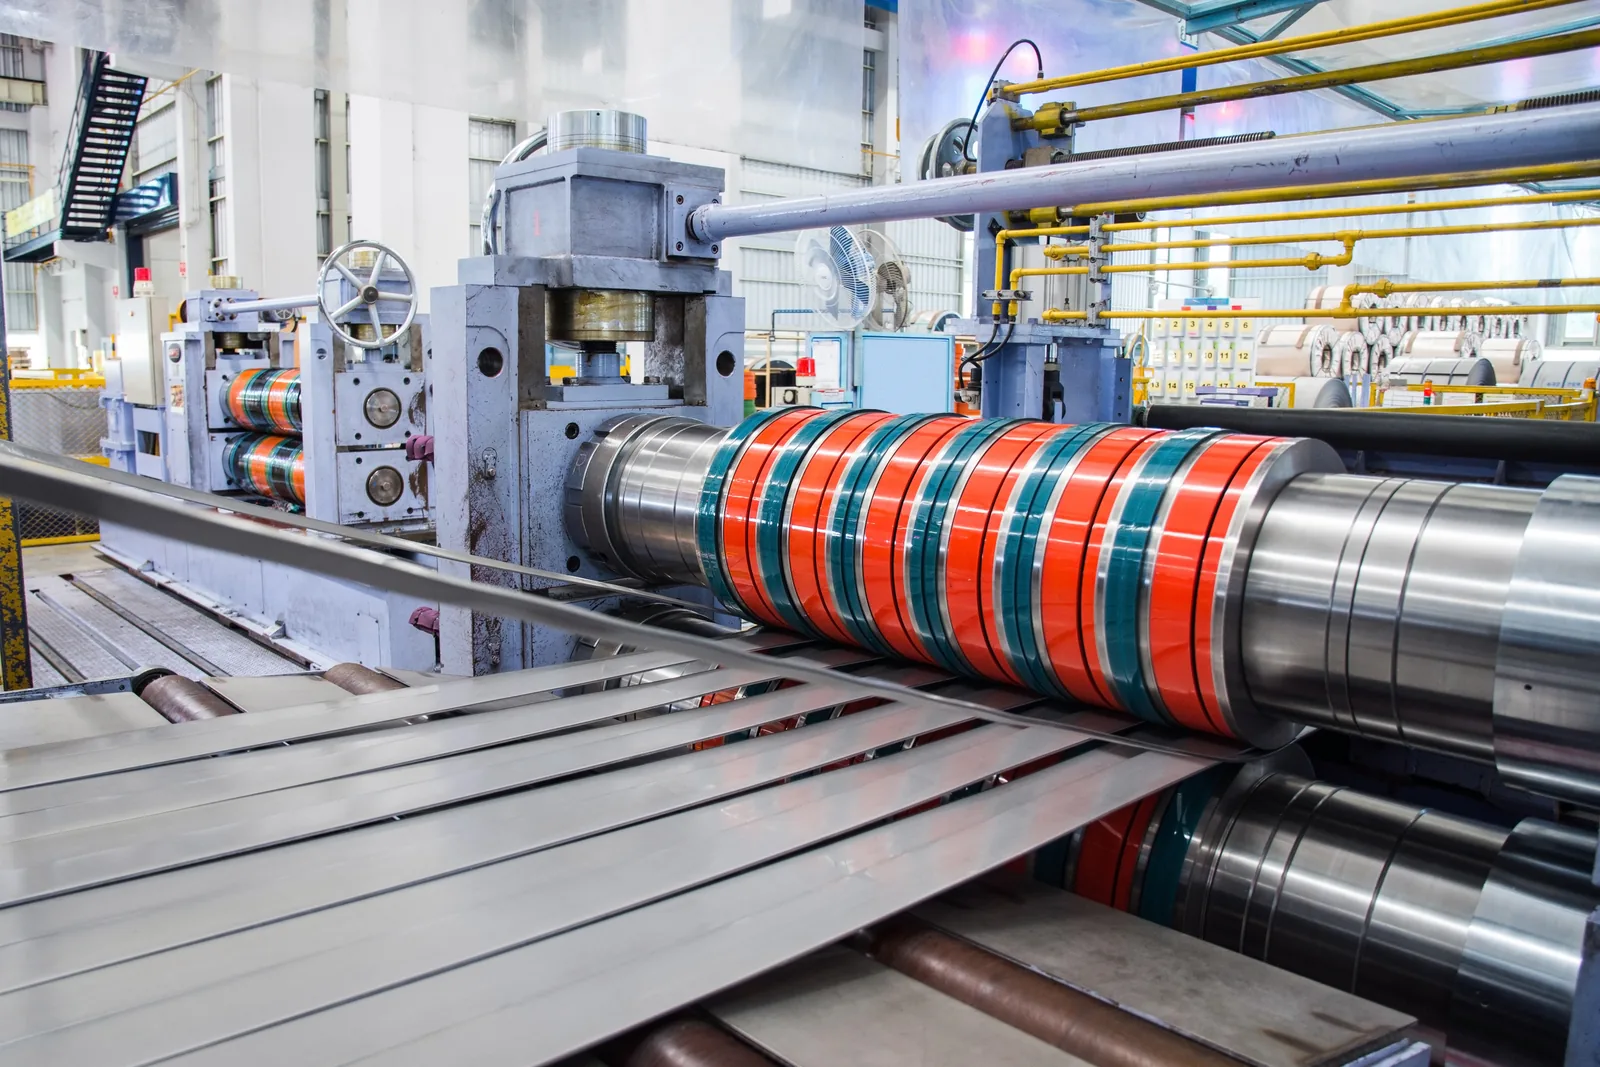
- 排刀:要结合母卷宽度、各成品条宽和数量安排,排刀组合不同,材料利用率也会不同。
- 刀具与间隙:刀具状态和间隙设置会影响剪切断面、毛刺和边缘变形。
- 张力:张力不合适可能造成带材跑偏、板形变化或收卷松紧不一致。
- 收卷:隔离、导向和收卷控制会影响错层、塔形、松卷及后续上料。
四、边部和板形问题怎样影响使用
不锈钢带的边部与板形,往往在后续设备高速运行时才暴露出来。用于手工制作的直条和用于自动送料的分条卷,即使尺寸相同,对质量的关注点也不同。
- 毛刺:可能划伤模具、导向轮、保护膜或操作人员,也会影响焊接和贴合。需要结合送料方向和零件结构判断允许方向。
- 镰刀弯:窄带沿长度方向向一侧弯曲,容易造成送料跑偏、制管对缝不稳或辊压件偏移。
- 塔形和错层:卷料端面不齐或层间窜动,会增加运输损伤和上料难度。
- 松卷:搬运或拆包后容易失稳,严重时会影响安全和连续放卷。
- 平整度与扭曲:定尺直条更需要关注这两项,否则焊接、折弯和装配时可能需要再次整形。
这些指标不能脱离材料厚度、条宽和用途统一规定。真正影响模具、焊缝或装配的位置,应在清单或图纸中单独标出,由供需双方把测量方法和验收条件写进订单。
五、不同用途关注的条件并不相同
| 后续用途 | 容易出现的问题 | 应重点说明 |
|---|---|---|
| 连续冲压 | 送料跑偏、模具磨损、卷料中途停机 | 条宽与厚度、硬度或材料状态、毛刺方向、镰刀弯、内径和单卷重量 |
| 制管或辊压成形 | 对缝不稳、成形偏移、边部质量影响焊接 | 边部、镰刀弯、厚度一致性、表面和收卷状态 |
| 焊接与装配 | 直条扭曲、长度不一致、边缘变形 | 定尺长度、直线度、平整度、端部和焊接位置 |
| 外露或装饰件 | 纹路、色泽或保护膜方向不一致 | 2B、BA或后续表面加工,正反面、纹路方向、同批要求和保护方式 |
同一牌号也可能因冷轧或热轧、退火状态、表面和加工硬化程度不同,表现出不同的成形与使用特征。材料选择应结合零件图、工序和使用环境,不能只根据牌号名称判断。
六、常见牌号怎样理解
- 304 / 304L:常用于冲压、制管、设备部件和一般工业制作。涉及深冲、焊接或外观件时,还要结合材料状态与表面要求。
- 316 / 316L:适用于对耐蚀性要求更高的场景,但仍需结合介质、温度、浓度和设计文件选材。
- 409 / 430 / 441:常见于汽车排气、家电、装饰和成形件。三者的成分、焊接、成形和使用边界不同,不应只因同属铁素体不锈钢而互换。
- 321 / 309S / 310S:涉及较高温度、焊接或耐热要求时,应同时说明使用温度、气氛、受力和设计标准。
牌号只解决材料体系问题,不能代替厚度、硬度、表面、边部和板形要求。用于同一批可视件或连续生产的材料,还应考虑批次一致性和追溯标识。
七、普通分条能加工哪些范围
孔方金属承接普通分条加工,覆盖以下范围:冷轧材料厚度 0.3–4 mm,热轧材料厚度 2–14 mm,原料母卷宽度最大 2050 mm。厚度、母卷宽度、成品条宽、卷重和公差相互影响,各项上限不能直接组合成一种可加工规格。
请提供母材牌号与状态、厚度、成品条宽、数量、卷径或定尺长度,以及毛刺、镰刀弯等关键验收要求。我们在报价中列明供货规格、排刀与分卷方式、公差、起订量和预计交期。
八、到货后可以按什么顺序检查
- 先核对身份:检查牌号、炉批号、卷号、规格、执行标准与材质证明是否对应。
- 再量关键尺寸:按订单约定的位置和方法检查厚度、条宽、长度或卷重。
- 检查边部:查看毛刺、卷边、磕碰和边缘变形,并结合后续送料方向判断。
- 检查板形和卷形:连续带材关注镰刀弯、塔形、错层与松卷;直条关注平整度和扭曲。
- 检查表面与包装:查看划伤、压痕、锈蚀、保护膜和防潮包装,拆包前保留标签与异常位置照片。
牌号及化学成分可核对GB/T 20878—2024《不锈钢 牌号及化学成分》;冷轧不锈钢板带和热轧不锈钢板带可分别核对GB/T 3280—2015与GB/T 4237—2015。采用 ASTM、EN 或客户专用规范时,还要在采购文件中写明具体标准与版本。
九、提交钢带参数,获取材料与分条报价
孔方金属供应不锈钢带,承接普通分条和定尺直条加工,提供材质文件、检验、包装与配送。请提交牌号、冷轧或热轧状态、厚度、成品条宽、数量、卷径或定尺长度,获取材料与加工报价,详见不锈钢卷材供应与分条加工。如果需要比较母卷、分条卷和开平板,可阅读不锈钢卷的供货形态与选型要点;已有零件图并需要继续切割、折弯或卷圆,可阅读不锈钢加工件的工艺与验收要点。
本文用于一般材料与加工沟通。涉及承压、耐蚀、高温、食品制药或其他专项用途时,应同时核对项目设计文件、产品标准和验收规范。